技术与研发
从磁路工作点出发,把材料、充磁与工艺参数一起定下来。
研发方法 / METHOD
先算工作点,再谈牌号
磁体选型不是选一个"最强"的牌号,而是让磁体在具体磁路、温度与气隙下稳定工作。我们的做法是先算工作点,再定材料与工艺。
01 / 磁路
磁路设计与仿真
按气隙、磁体尺寸与磁轭结构计算工作点,评估短路、过载与高温下的退磁风险,给出磁性能余量。
02 / 材料
牌号与温度匹配
覆盖 N30–N52 与 M/H/SH/UH/EH/AH 共 58 个牌号,按长期工作温度与退磁曲线选择,必要时做高温退磁试验。
03 / 充磁
充磁方案与工装
径向、轴向、多极、斜充与阵列分区充磁,工装与磁体同步设计,用表磁分布验证极距与波形。
04 / 工艺
可制造性评估
在报价前评估壁厚、尖角、取向方向与加工余量,避免图纸能画、模具做不出的情况。
05 / 验证
样件实测校核
打样后测表磁、磁通量与退磁曲线,与仿真结果比对,再确认批量工艺参数。
06 / 追溯
批次数据留档
粉料粒度、烧结曲线、镀层膜厚与检验数据按批次归档,便于质量追溯与工艺复盘。
制造工艺 / PROCESS
烧结钕铁硼的十一道工序
每一道工序都有对应的控制点。工序之间的参数是联动的,任何一道波动都会在后段放大。
| 工序 | 控制要点 |
|---|---|
| ① 配料 | 按订单牌号确认配方,如 N52 则按 N52 配方配料 |
| ② 真空熔炼 | 真空甩带炉熔炼,产出片状甩带料 |
| ③ 氢破制粉 | 气流磨制粉,粒度常规约 3 μm,每批检测记录 |
| ④ 真空封装 | 充氮真空封装,防止粉料氧化 |
| ⑤ 磁场取向压型 | 确定毛坯形状与磁力方向 |
| ⑥ 真空烧结 | 烧结温度 1060–1120 ℃、保温 24 h 以上,配时效热处理 |
| ⑦ 性能抽检 | 每炉用永磁特性自动测量仪抽检退磁曲线(Br / Hcj / BH(max)) |
| ⑧ 机加工 | 多线切割与双面磨,加工面公差常规 ±0.05 mm |
| ⑨ 表面处理 | 倒角 → 超声清洗 → 钝化 → 电镀 |
| ⑩ 充磁分选 | 充磁、外观与尺寸分选、喷码 |
| ⑪ 检验包装 | 成品检验后按防护要求包装 |
检测能力 / INSPECTION
看得见的磁性能,才敢谈一致性
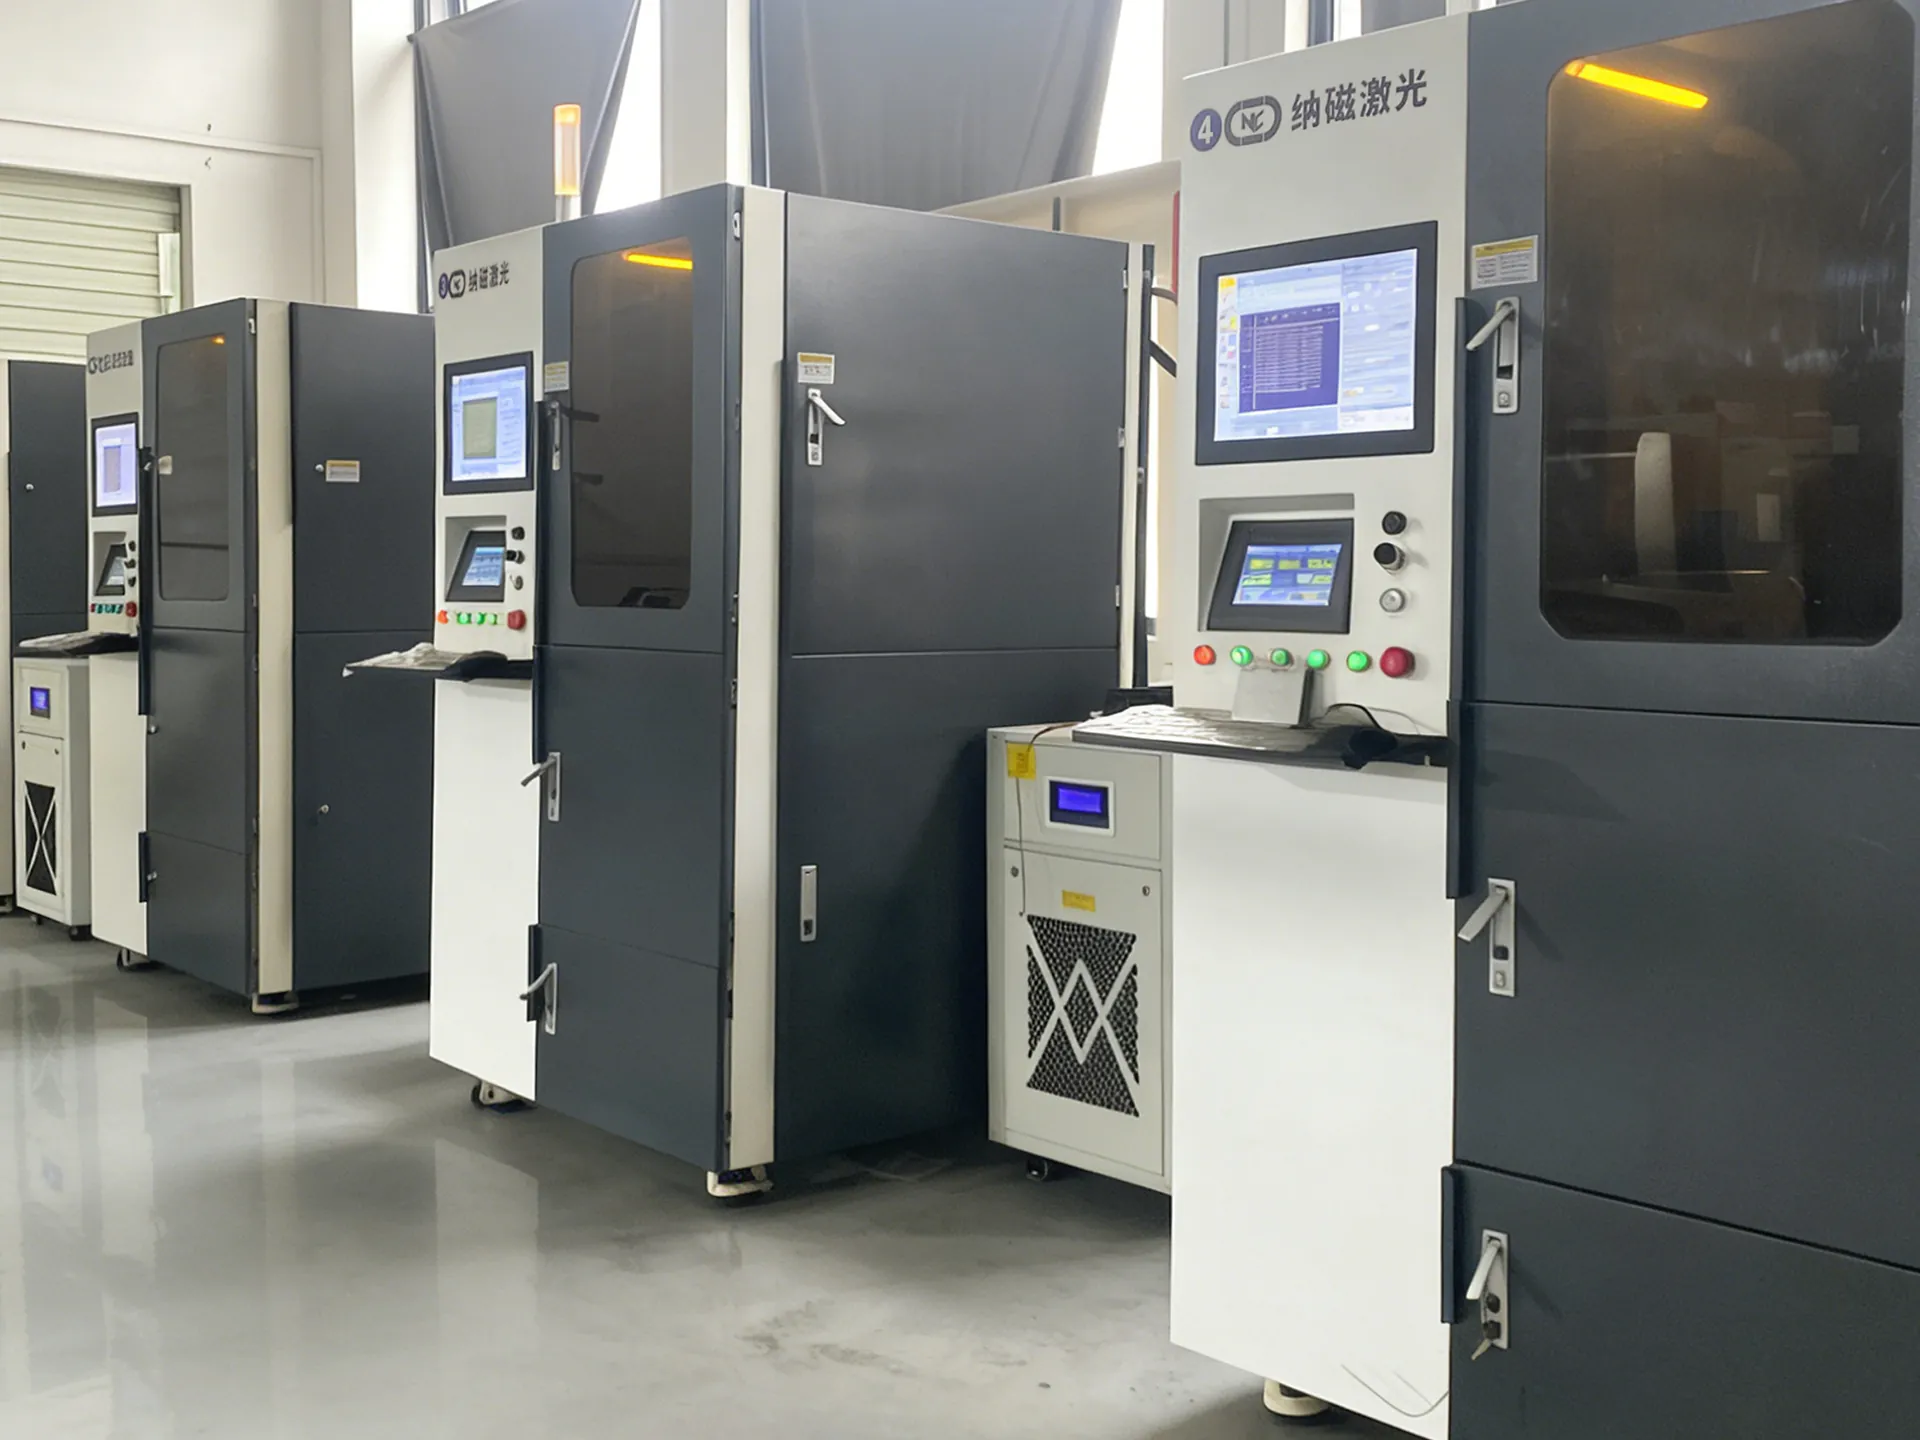
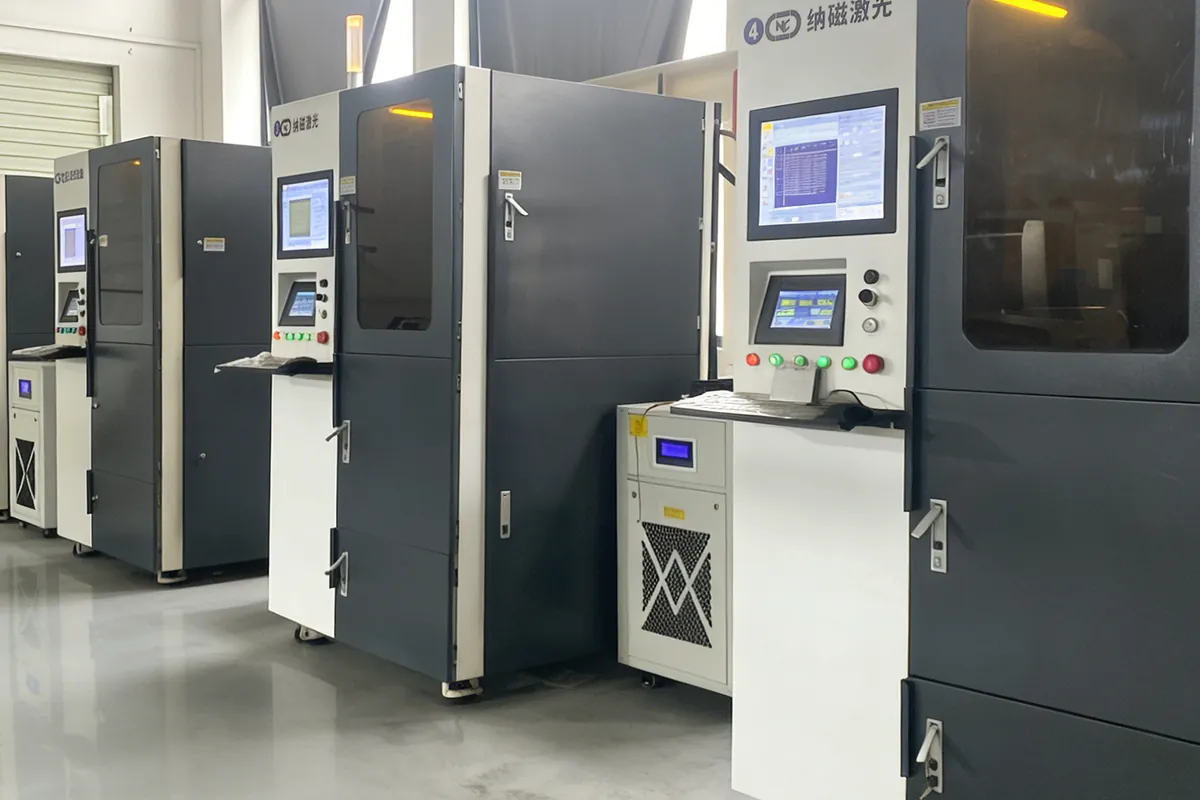
厂内配置八类精密检测设备,覆盖磁性能、尺寸、镀层与耐蚀性四类验证需求。
- 高斯计与磁通计:表磁强度与磁通量
- 永磁特性自动测量仪:Br / Hcj / BH(max) 退磁曲线
- 影像测量仪:高精度尺寸与几何精度
- X 荧光光谱仪与 X 射线膜厚仪:成分与镀层厚度
- 盐雾测试机:镀层耐腐蚀性
- 粒度测试仪:粉料粒度(约 3 μm)
技术常见问题
你们能做磁路仿真吗?
可以。我们依据客户提供的磁路结构、气隙与材料参数,评估工作点、退磁风险与温度影响,再反推磁体尺寸与牌号。仿真结果需用样件实测校核,两者缺一不可。
为什么同样的图纸,不同批次的表磁会有差异?
表磁受粉料批次、成型密度、烧结曲线、充磁工装与测量位置影响。我们把粉料粒度、烧结温度与充磁电压纳入过程控制,并用表磁与磁通量抽检监控批次波动。
异形件开模前需要提供什么?
2D 图纸(含公差与形位要求)、3D 模型或 STEP 文件、材料与牌号要求、充磁方向、镀层、工作温度与年用量。若有实物样品,一并提供可加快评估。
能做多极充磁与斜充吗?
可以。径向多极、轴向多极、内外多极与多极斜充均可实现,极数与斜角需与充磁工装同步设计,打样阶段用表磁分布验证。